Nyheder

Hvilke systemer udgør en moderne betonblokproduktionslinje?

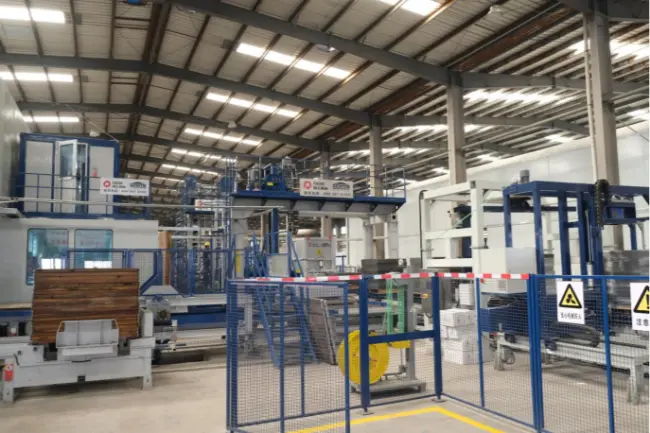
En moderne betonblokproduktionslinje består af flere indbyrdes forbundne systemer: råmaterialeopbevaring og batchning, betonblanding, materialetransport, blokformning, pallehåndtering, hærdning, færdigvarekubering og emballering og centraliseret kontrol. Sammen omdanner disse systemer tilslag, cement, vand og andre egnede materialer til færdige betonblokke og belægningsprodukter gennem en koordineret fremstillingsproces.

En produktionslinje er dog ikke blot en samling af maskiner installeret på samme fabrik. Hvert system skal fungere med en kompatibel hastighed, håndtere den nødvendige materialevolumen og opfylde produktionskravene i næste trin. En højtydendeblokfremstillingsmaskinekan f.eks. ikke levere sit forventede output, hvis blanderen tilfører beton for langsomt, eller hærdesystemet ikke kan behandle de støbte produkter i tide.


For producenter, der planlægger en ny fabrik eller opgraderer en eksisterende facilitet, er forståelsen af, hvordan disse systemer arbejder sammen, det første skridt mod at vælge det rigtigebetonblok produktionslinje.

1. Hvad er hovedsystemerne i en betonblokproduktionslinje?

En komplet produktionslinje kan generelt opdeles i otte funktionelle systemer. Den nøjagtige konfiguration afhænger af målprodukterne, påkrævet output, automatiseringsniveau, fabrikslayout og investeringsplan.

1.1 Råmaterialeopbevaring og doseringssystem

Ethvert konkret produkt starter med råvarer. Deres kvalitet, konsistens og proportioner påvirker direkte egenskaberne af de færdige blokke.

Et typisk råvarehåndterings- og batchsystem inkluderer:

•Samlet opbevaringsspande til sand, knust sten og andre tilslag.

•Cementsiloer til bulk cementopbevaring.

•Skruetransportører til overførsel af cement til doseringsudstyret.

•Aggregat batching udstyr til måling af forskellige materialefraktioner.

•Vand- og tilsætningsdoseringsenheder til styring af betonblandingen.

Batchsystemet måler de nødvendige mængder af hver ingrediens, før de kommer i blanderen. Nøjagtig proportionering hjælper med at opretholde ensartede blandingsegenskaber fra en produktionsbatch til en anden.

For producenter, der arbejder med lokalt tilgængelige tilslag eller genbrugsmaterialer, fortjener materialeegenskaber særlig opmærksomhed. Fugtindhold, partikelstørrelsesfordeling, gradering og materialevariabilitet kan alle have indflydelse på batchingsprocessen.

Hvad skal kunderne overveje?

Ved vurdering af enbeton batching system til blokproduktion, overvej antallet af aggregattyper, påkrævet batchnøjagtighed, lagerkapacitet og kompatibilitet med den tilsigtede mixer.

Hvis anlægget planlægger at bruge industrielle biprodukter såsom flyveaske eller stålslagge, skal batchkonfigurationen også tage højde for deres håndteringsegenskaber og blandingsdesignkrav. Ikke hvert sekundært materiale er egnet til ethvert betonprodukt.

1.2 Betonblandingssystem

Når råvarerne er blevet målt, flytter de til blandesystemet.

Formålet med dette trin er at fordele cement, tilslag, vand og andre godkendte ingredienser jævnt i hele blandingen. I modsætning til konventionelle færdigblandede betonapplikationer bruger mange betonblokproduktionsprocesser relativt lavt faldende eller halvtørre betonblandinger.

Blandesystemet kan omfatte:

•Hovedmateriale betonblandere.

•Face-mix mixere til produkter, der kræver et separat overfladelag.

•Blandeplatforme og fodringsudstyr.

•Vand- og tilsætningsdoseringssystemer.

•Transportører eller spandelevatorer til overførsel af blandet beton.

Nogle produktionslinjer indeholder også et separat pigmentblandingssystem til fremstilling af farvede belægningsblokke og andre dekorative betonprodukter.

Blandingskvalitet påvirker mere end udseendet af den færdige blok. En inkonsekvent blanding kan føre til variationer i materialefordeling, komprimeringsadfærd, dimensioner og produktstyrke.

Hvad skal kunderne overveje?

Debetonblander til blokfremstillingsmaskine skal vælges i henhold til den nødvendige produktionscyklus, batchvolumen, betonformulering og produktsortiment.

Det er også vigtigt at skelne mellem blandekapaciteten angivet i et specifikationsblad og den faktiske mængde brugbar beton, der leveres til blokmaskinen. Blanderen skal forberede og udtømme materiale hurtigt nok til at understøtte kontinuerlige formningsoperationer.

1.3 Materialetransport- og distributionssystem

Efter blanding skal frisk beton leveres til formemaskinen uden unødvendige forsinkelser eller materialeudskillelse.

Dette er transport- og distributionssystemets rolle.

Afhængigt af produktionslayoutet kan det omfatte:

•Båndtransportører til tilslags- og blandet beton.

•Skovlelevatorer til lodret materialeoverførsel.

•Overførselstragte i beton.

•Ansigtsmix og basismix distributionsanordninger.

•Foderstel og materialefordelingsmekanismer.

Til to-lags brostensproduktion kan grundmaterialet og overfladematerialet kræve separate blandings- og fodringsarrangementer.

Et veldesignet transportsystem holder materialeforsyningen synkroniseret med blokmaskinen. Det reducerer også unødvendig manuel håndtering og hjælper med at opretholde et mere organiseret produktionsflow.

Denne del af linjen er nogle gange undervurderet under fabriksplanlægning. Alligevel kan selv en dygtig blander og støbemaskine ikke arbejde kontinuerligt, hvis materialeoverførsel bliver en tilbagevendende flaskehals.

Hvad skal kunderne overveje?

Når man planlægger enfuldautomatisk betonblokproduktionslinje, undersøg afstanden mellem blanderen og formemaskinen, transportørens kapacitet, overførselspunkter og antallet af materialestrømme.

Layoutet skal minimere unødvendige overførsler og samtidig give tilstrækkelig adgang til inspektion, rengøring og vedligeholdelse.

1.4 Hovedblokformningssystem

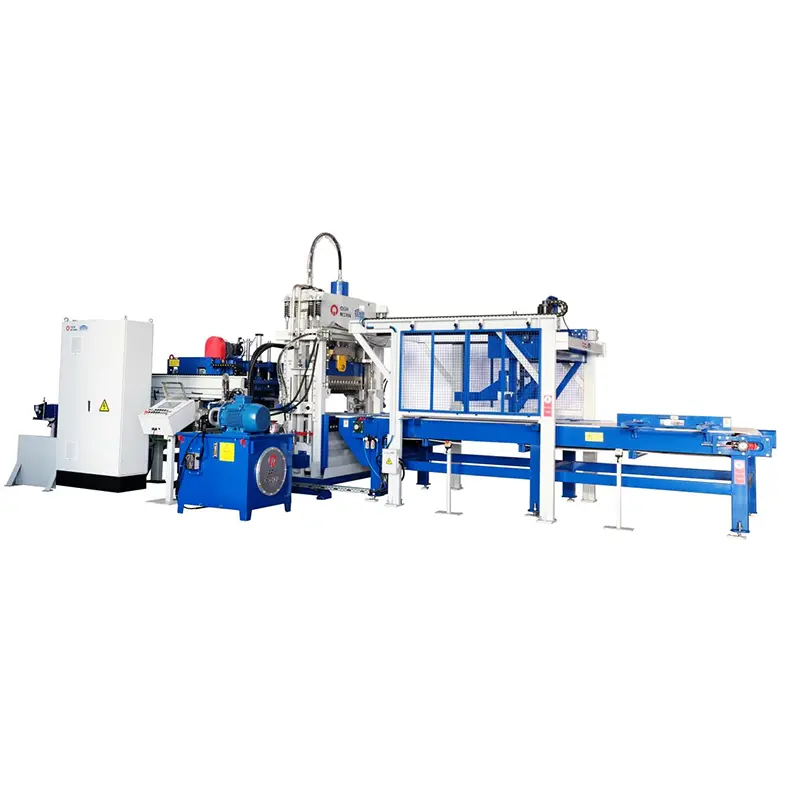
Blokfremstillingsmaskinen er den centrale formningsenhed i produktionslinjen. Den konverterer tilberedte betonblandinger til produkter med definerede dimensioner, former og overfladekarakteristika.

De fleste moderne automatiske betonblokmaskiner bruger en kombination af formsystemer, vibrationer, hydraulisk tryk og kontrolleret materialetilførsel til at danne betonprodukter.

Et typisk formningssystem inkluderer:

•Maskinens hovedramme.

•Form- og sabotagehovedsamlinger.

•Vibrationssystem.

•Hydraulisk system.

•Materiale fodringssystem.

•Pallefremføring og positioneringsmekanisme.

•El- og automationsstyringer.

Under produktionen fordeles den nødvendige betonblanding i støbeformens hulrum. Vibration og presning komprimer derefter materialet til den specificerede produktform. De nystøbte produkter overføres efterfølgende til næste trin.

Forskellige formkonfigurationer gør det muligt for én maskinplatform at fremstille forskellige produkter, afhængigt af maskinens driftsområde og kompatible udstyrsopsætning.

Almindelige applikationer omfatter:

•Hule betonblokke.

•Solide betonblokke.

•Betonbelægningssten.

•Kantsten og kantsten.

•Græsbelægninger og permeable belægninger.

•Skråningsbeskyttelsesblokke.

•Andre præfabrikerede betonprodukter.

Maskinens vibrationsteknologi, formdesign, fremføringsarrangement og driftsparametre har alle indflydelse på formningsydelsen.

Hvad skal kunderne overveje?

Når du vælger enautomatisk betonblokfremstillingsmaskine, fokuserer ikke udelukkende på dens annoncerede cyklustid.

Tjek de faktiske produktdimensioner, antal produkter pr. form, tilgængelige formkonfigurationer, vibrationssystem, maksimal produkthøjde og kompatibilitet med din tilsigtede betonblanding.

En maskine, der er egnet til standard hule blokke, kan kræve andet værktøj eller konfiguration for at fremstille store belægningsprodukter eller specialiserede betonenheder.

1.5 Pallehåndtering og cirkulationssystem

Produktionspaller spiller en vigtig rolle i automatiseret betonblokfremstilling.

De udgør den understøttende overflade under støbning og bærer friskformede produkter gennem efterfølgende håndterings- og hærdningstrin. I mange automatiserede produktionslinjer cirkulerer de samme paller tilbage til formningsmaskinen til genbrug.

Et typisk pallehåndteringssystem kan omfatte:

•Automatiske pallefremføringer.

•Pallepositioneringsanordninger.

•Vådblok transportører.

•Elevatorer og sænkere.

•Fingervogne eller transferbiler.

•Tomme pallereturtransportører.

•Palleopsamlings- og bufferudstyr.

Cirkulationsprocessen følger generelt denne sekvens:

①En tom palle leveres og placeres ved blokmaskinen.

②Friskstøbte produkter overføres på pallen.

③Pallen og de grønne blokke bevæger sig mod hærdningsområdet.

④Efter hærdning adskilles de færdige produkter fra pallen.

⑤Den tomme palle returnerer til formningsmaskinen for endnu en produktionscyklus.

Dette er en kontinuerlig løkke snarere end en envejs transportproces.

Palle specifikationer har også betydning. Dimensioner, fladhed, stivhed, vægt og modstand mod gentagne vibrationer bør matche blokmaskinen og håndteringsudstyret.

Hvad skal kunderne overveje?

Når du vælger enbetonblok maskine pallehåndteringssystem, evaluere antallet af paller, der kræves til den komplette cirkulationscyklus, overførselshastighed, pallemateriale og håndteringsmetode.

Utilstrækkelige pallemængder kan afbryde produktionen, selv når hovedmaskinen og hærdeudstyret har tilstrækkelig kapacitet.

1.6 Hærdning og Green-Block-håndteringssystem

Nystøbte betonblokke er ikke umiddelbart klar til håndtering, stabling eller levering. De har brug for passende hærdningsbetingelser for at udvikle den nødvendige styrke og holdbarhed.

Hærdningssystemet styrer bevægelse, opbevaring og hærdning af friskformede produkter.

Afhængigt af anlæggets produktionsskala og layout omfatter almindelige konfigurationer:

Hærdningsstativer

Friske produkter på paller overføres til udpegede reolpositioner. Dette arrangement organiserer hærdeplads og understøtter systematisk pallecirkulation.

Finger-car hærdningssystemer

En fingervogn overfører paller mellem produktionsområdet og hærdepositionerne. Det bruges almindeligvis i automatiserede produktionslinjer med organiserede hærdningsstativer eller -kamre.

Hærdningssystemer på højt niveau

Elevatorer, fingervogne og automatiserede lagerarrangementer flytter paller gennem hærdeområder på flere niveauer. Disse systemer kan hjælpe med at udnytte ledig fabriksplads.

Gulv- eller gårdhærdning

Nogle produktionsfaciliteter bruger udpegede gulvarealer til hærdning og midlertidig produktopbevaring. Denne tilgang kan involvere mere manuel håndtering, afhængigt af graden af ​​automatisering.

Den passende hærdningsmetode afhænger af produkttype, produktionsvolumen, tilgængelig plads, lokalt klima og påkrævet håndteringseffektivitet.

Det er værd at huske på, at hærdning ikke blot er en opbevaringsoperation. Temperatur, fugtighed, hærdningsvarighed og produkthåndteringsforhold påvirker alle udviklingen af ​​betonstyrke.

Hvad skal kunderne overveje?

Ved vurdering af enbetonblokhærdningssystem, se ud over antallet af tilgængelige lagerpositioner.

Overvej den komplette pallecirkulationscyklus, hærdningskapacitet, miljøforhold, produkthåndteringskrav, og hvordan hærdede paller vender tilbage til aflæsnings- og kubningsstadiet.

Hærdningssystemet skal være i stand til at rumme output fra formemaskinen uden at skabe et efterslæb af friske produkter.

1.7 Færdigprodukt terning og emballeringssystem

Efter hærdning overføres betonprodukter til færdigvarehåndteringssektionen.

Hovedformålet med dette system er at adskille produkterne fra deres paller, arrangere dem i stabile stakke og forberede dem til opbevaring eller transport.

Typisk udstyr inkluderer:

•Automatiske kuber.

•Blok adskillere.

•Produkttransportører.

•Palle retursystemer.

•Omsnørings- eller indpakningsmaskiner.

•Overførselsudstyr til færdigt produkt.

Et automatisk kuberingssystem arrangerer hærdede blokke i udpegede stakkonfigurationer. Afhængigt af udstyrets design kan den også adskille produkter fra deres produktionspaller og returnere tomme paller til cirkulationssystemet.

Emballeringsudstyr sikrer derefter de færdige stakke til opbevaring, håndtering eller levering.

For producenter, der leverer distributører, entreprenører og infrastrukturprojekter, er afsnittet om færdige produkter særligt vigtigt. Dårligt organiseret stabling eller håndtering kan beskadige produkter, efter at de har afsluttet formnings- og hærdningsprocesserne.

Hvad skal kunderne overveje?

Når du vælger enautomatisk kubning og emballering af betonblokke, bekræfte dets kompatibilitet med produktdimensioner, stakkonfigurationer, håndteringskrav og output fra hovedmaskinen.

Der er ringe værdi i at øge støbekapaciteten, hvis terning- og emballeringsudstyret ikke kan behandle de færdige produkter med en sammenlignelig hastighed.

1.8 Centraliseret elektrisk kontrol- og automatiseringssystem

Det endelige system forbinder de forskellige produktionsstadier og koordinerer deres drift.

Moderne automatiske produktionslinjer bruger almindeligvis PLC-baserede kontrolsystemer, industrielle berøringspaneler, sensorer og kommunikationsnetværk til at styre udstyrsbevægelser og produktionssekvenser.

Afhængigt af konfigurationen kan styresystemet koordinere:

•Aggregat batching og materialedosering.

•Blanderdrift og materialeudledning.

•Materiale fodring og distribution.

•Bloker maskinens bevægelser og formningscyklusser.

•Palleoverførsel og hærdningsoperationer.

•Håndtering af færdige produkter.

•Overvågning af udstyrsstatus og indsamling af produktionsdata.

Et centraliseret kontrolarrangement hjælper operatører med at overvåge produktionsprocessen fra en koordineret grænseflade i stedet for at styre hver maskine uafhængigt.

Digitale overvågningsfunktioner kan også understøtte vedligeholdelsesplanlægning ved at give adgang til udstyrsdriftsinformation og identificere forhold, der kræver opmærksomhed.

Hvad skal kunderne overveje?

Ved vurdering af enPLC kontrolsystem til en automatisk blokproduktionslinje, tjek kontrolplatformen, udstyrskommunikationskrav, tilgængelige driftsdata, alarmfunktioner og omfanget af fjernovervågning.

Kontrolsystemet bør også give passende adgang til fejlfinding, parameterjustering og rutinemæssig vedligeholdelse.

2. Hvordan fungerer disse systemer sammen i en komplet produktionslinje?

Det er nyttigt at forstå hvert system individuelt. Men for en fabriksinvestor er det vigtigere spørgsmål, hvordan udstyret fungerer som én produktionsproces.

En typisk automatisk arbejdsgang til produktion af betonblokke kan opsummeres som følger:Opbevaring af råvarer→ Batching→ Blanding→ Materiale transport→ Blokdannelse→ Palle overførsel→ Hærdning→ kubning→ Emballage→ Opbevaring af færdige produkter

De tomme paller vender derefter tilbage til formningsmaskinen og afslutter cirkulationscyklussen. Hvert trin afhænger af ydeevnen af ​​de foregående og følgende trin.

Hvis f.eks. doserings- og blandingssystemerne ikke kan levere tilstrækkeligt med beton, kan blokmaskinen blive nødt til at vente på materiale. Hvis palleoverførslen er for langsom, kan friskstøbte produkter samle sig omkring maskinen. Hvis hærdesystemet mangler tilstrækkelig kapacitet, kan hele produktionsflowet blive begrænset.

Dette er grunden til, at den samlede præstation af enkomplet betonblok produktionslinje bør vurderes som et koordineret system snarere end ved at sammenligne individuelle maskinspecifikationer.

Hvilket system har størst indflydelse på produktionskapaciteten?

Der er ikke et enkelt svar for hver fabrik.

Hovedblokmaskinen etablerer formningsevnen, men det faktiske produktionsoutput afhænger af hele linjens kapacitet og driftsrytme.

Flere faktorer fortjener særlig opmærksomhed:

•Batchingog blanding: Kan systemet levere nok beton med de nødvendige intervaller?

•Blokdannelse: Kan maskinen opnå den nødvendige cyklustid og produktmængde pr. form?

•Palle cirkulation: Er der nok paller til rådighed til at opretholde kontinuerlig produktion?

•Hærdning: Kan systemet rumme den nødvendige mængde grønne produkter?

•terninger og emballering: Kan færdigvarer behandles uden at skabe et downstream backlog?

En nyttig måde at nærme sig udstyrsvalg på er at identificere den potentielle flaskehals på hvert trin, inden produktionslinjekonfigurationen færdiggøres.

3. Hvordan skal kunderne vælge den rigtige produktionslinje for betonblokke?

Ikke alle producenter har brug for en fuldautomatisk fabrik med høj kapacitet. Den rigtige produktionslinje er den, der matcher virksomhedens faktiske produktionsbehov og kan understøtte dens fremtidige udvikling uden unødvendige investeringer.

Før du anmoder om tilbud, bør kunderne afklare flere nøglefaktorer.

3.1 Definer dine målprodukter

Start med de produkter, du har til hensigt at fremstille. Producerer du hovedsagelig hule blokke og massive blokke til bygningskonstruktion? Har du planer om at fremstille belægningssten, kantsten, græsbelægninger eller dekorative betonprodukter?

Forskellige produkter kan kræve forskellige forme, materialeformuleringer, fodringsarrangementer og formningsparametre.

En produktionslinje designet omkring en klart defineret produktportefølje er nemmere at konfigurere og evaluere.

3.2 Beregn realistiske produktionskrav

Vælg ikke en maskine udelukkende fordi dens annoncerede kapacitet virker attraktiv. Beregn i stedet den nødvendige daglige eller skiftproduktion baseret på forventede ordrer, driftstimer, produktdimensioner og formkonfigurationer.

Bed leverandørerne om at præcisere:

•Produktdimensioner brugt til kapacitetsberegningen.

•Antal produkter pr. form.

•Maskinens cyklustid.

•Forventet driftstid.

•Produktionsantagelser og driftsforhold.

•Uanset om det citerede output refererer til hovedmaskinen eller hele produktionslinjen.

Disse detaljer gør leverandørsammenligninger mere meningsfulde.

3.3 Vurder råvarer og lokale forhold

Tilgængeligheden af ​​råvarer varierer betydeligt mellem regionerne.

Nogle producenter er hovedsageligt afhængige af naturligt sand og tilslag, mens andre bruger egnede industrielle biprodukter eller genbrugsmaterialer som en del af deres betonformuleringer.

Klimaforhold har også betydning. Høje temperaturer, fugtighed, nedbør og sæsonbestemte ændringer kan påvirke materialeopbevaring, fugtkontrol, hærdningsarrangementer og fabriksdrift.

En passendekonfiguration af betonblokfabrikationsanlæg bør derfor baseres på faktiske lokale produktionsforhold frem for en standardudstyrspakke alene.

3.4 Vælg et passende automatiseringsniveau

Automatisering skal løse et reelt driftskrav.

En semi-automatisk linje kan være velegnet til producenter med lavere produktionsmål, tilgængelig arbejdskraft eller et begrænset initial investeringsbudget.

En fuldautomatisk produktionslinje kan være mere passende, når produktionsvolumen, produktudbud, pallecirkulation og arbejdsledelse retfærdiggør et højere integrationsniveau.

Når du sammenligner konfigurationer, skal du overveje det komplette investeringsomfang, herunder materialehåndtering, pallecirkulation, hærdning, kubering, emballering og kontrolsystemer.

3.5 Planlæg fabrikslayoutet, før du bestiller udstyr

Fabriksplads og udstyrsarrangement påvirker materialeflow, produkthåndtering og fremtidig udvidelse.

Før du bekræfter en produktionslinje, skal du gennemgå:

•Tilgængeligt fabriksgulvareal og bygningshøjde.

•Råvareopbevaring og leveringsadgang.

•Udstyrsfundamenter og installationskrav.

•Transportørruter og overførselssteder.

•Hærdning og lagerkapacitet for færdige produkter.

•Krav til elforsyning, vand og trykluft.

•Vedligeholdelsesadgang og potentiel udvidelsesplads.

Et veltilrettelagt layout reducerer unødvendig materialebevægelse og gør den daglige drift mere overskuelig.

4. Hvorfor en afbalanceret produktionslinje betyder mere end en enkelt højtydende maskine

Det er fristende at fokusere det meste af investeringsbudgettet på den primære blokfremstillingsmaskine. Det er trods alt det mest synlige stykke udstyr og centrum i formningsprocessen.

Men en produktionslinje er kun så effektiv som dens svageste operationelle led.

Overvej en fabrik med en højhastighedsstøbemaskine, men en underdimensioneret mixer. Maskinen skal muligvis vente på beton. En anden fabrik kan have tilstrækkelig blandings- og formningskapacitet, men for få produktionspaller, hvilket begrænser antallet af produkter, der kan bevæge sig gennem hærdning.

Det er ikke isolerede udstyrsproblemer. De er konfigurationsproblemer på systemniveau.

En afbalanceret produktionslinje bør opnå tre ting:

Konsekvent materialeforsyning: Dosering, blanding og transport skal understøtte formemaskinens produktionsrytme.

Kontinuerlig produktcirkulation: Pallefremføring, vådblokhåndtering, hærdning og pallereturnering skal fungere som en koordineret sløjfe.

Matchet downstream-kapacitet: Terninger, emballering og håndtering af færdige produkter skal holde trit med mængden af ​​hærdede produkter.

For kunderne betyder det, at man sammenligner komplette produktionskonfigurationer i stedet for at se på prisen eller den nominelle kapacitet for én maskine isoleret.

5. Hvordan QGM nærmer sig konfiguration af betonblokproduktionslinje

Når de grundlæggende systemer og deres relationer er klare, er næste skridt at identificere en udstyrsproducent, der er i stand til at matche produktionslinjen til fabrikkens faktiske krav.

Med mere end 40 års erfaring i industrien for betonprodukter,QGM (Quangong Machinery Co., Ltd.)leverer udstyr til fremstilling af betonblokke og produktionslinjeløsninger til producenter, der betjener forskellige markeder og produktapplikationer.

I 2014 købte QGM fuldt ud Tysklands Zenith Maschinenfabrik GmbH, en virksomhed med mere end 60 års ingeniørhistorie på det tidspunkt, og etablerede et teknologisk forsknings- og udviklingscenter i Tyskland. Dette bragte tysk ingeniørekspertise ind i QGM's bredere udstyrsudvikling og produktionskapacitet.

I stedet for at behandle hvert projekt som en identisk udstyrspakke, bør produktionslinjeplanlægning tage højde for de påtænkte produkter, råmaterialer, produktionsmål, fabrikslayout og påkrævet automatiseringsniveau.

5.1 Udstyrsmuligheder til forskellige produktionskrav

QGM's udstyrsportefølje omfatter adskillige maskinserier designet til forskellige applikationer til fremstilling af betonprodukter.

•ZN-serien: Fuldautomatiske blokfremstillingsmaskiner med servodrevet vibrationsteknologi og fleksible produktionskonfigurationer.

•T-serien: Designet til multi-produkt støbning applikationer, med justerbare produktionsparametre og konfigurationer for forskellige betonprodukter.

•ZENITH-serien: Tysk-konstruerede udstyrsløsninger, herunder etableret flerlagsproduktionsteknologi såsom ZENITH 940.

Den passende maskine afhænger af målprodukterne, det nødvendige output, formkonfigurationen og produktionsprocessen.

For eksempel kan en producent, der fokuserer på flere blok- og brolægningsproduktkategorier, prioritere fleksible formkonfigurationer og justerbare vibrationsparametre. Et projekt, der kræver flerlagsproduktion, kan evaluere et andet maskinkoncept og materialehåndteringsarrangement.

5.2 Integrering af formningsteknologi med produktionslinjeautomatisering

Hovedmaskinen er kun en del af den komplette produktionsløsning.

Afhængigt af projektkonfigurationen kan produktionslinjeplanlægning også involvere batch- og blandeudstyr, materialeoverførsel, pallehåndtering, hærdningsarrangementer, terninger og relaterede automatiseringssystemer.

QGM's Intelligent Equipment Cloud Service Platform giver mulighed for digital udstyrsadministration, herunder onlineudstyrsovervågning, fjernopgraderinger, fejlforudsigelse og diagnose, vurderinger af udstyrs helbred og driftsstatusrapporter.

Disse funktioner hjælper producenter med at få adgang til udstyrsdriftsinformation og understøtter mere systematisk vedligeholdelsesstyring.

For anlæg, der søger at forbedre produktionssynlighed, kan digital overvågning supplere den mekaniske og elektriske automatisering, der allerede er integreret i produktionsprocessen.

5.3 Konfiguration bør starte med kundens produktionskrav

En passende produktionslinje er ikke nødvendigvis den største eller mest automatiserede.

For en ny fabrik kan det prioriteres at etablere en praktisk produktionsproces med plads til fremtidig udvidelse. For en eksisterende producent kan fokus være at forbedre materialehåndteringen, introducere yderligere produkttyper eller opgradere udvalgte produktionsstadier.

Når man diskuterer et projekt med QGM, bør producenterne forberede information om:

•Målrette betonprodukter og deres dimensioner.

•Påkrævet produktionsoutput pr. skift eller dag.

•Tilgængelige råvarer og blandingsegenskaber.

•Fabriksdimensioner og byggepladsforhold.

•Ønsket automatiseringsniveau.

•Eksisterende udstyr, hvis projektet involverer en opgradering.

Disse oplysninger giver et mere nyttigt udgangspunkt for at vurdere det relevanteautomatisk betonblok produktionslinje konfiguration.

6. Afsluttende tanker: Byg produktionssystemet omkring din virksomhed

En moderne betonblokproduktionslinje er et integreret fremstillingssystem. Råvarehåndtering, batching, blanding, formning, pallecirkulation, hærdning, terninger, emballering og automatisering bidrager alt sammen til det endelige produktionsresultat.

For kunder er den vigtigste beslutning ikke blot, hvilken blokfremstillingsmaskine de skal købe. Det er, hvordan man konfigurerer den komplette produktionsproces omkring de produkter, de har til hensigt at fremstille, de materialer, der er tilgængelige for dem, og det output, deres marked kræver.

QGM kombinerer erfaring med fremstilling af betonblokke med sine ZN-, T- og ZENITH-udstyrsserier for at tjene forskellige produktionsapplikationer.

Planlægger du en ny betonblokfabrik eller opgraderer en eksisterende produktionslinje? Kontakt QGM for at diskutere dine målprodukter, produktionskrav og udstyrskonfiguration. Et velafstemt produktionssystem starter med at forstå din fabriks behov.

Ofte stillede spørgsmål

1. Hvilket udstyr er nødvendigt for en komplet betonblokproduktionslinje?

En komplet betonblokproduktionslinje omfatter typisk et råmaterialeopbevarings- og batchsystem, betonblander, materialetransportudstyr, blokfremstillingsmaskine, pallehåndteringssystem, hærdningssystem, automatisk kuber, emballeringsudstyr og centraliseret kontrolsystem. Den nøjagtige konfiguration afhænger af produktionskapacitet, produktsortiment og automatiseringskrav.

2. Hvad er blokfremstillingsmaskinens rolle i en produktionslinje?

Blokfremstillingsmaskinen er den centrale formningsenhed. Den bruger forme, vibrationer, presning og kontrolleret materialetilførsel til at forme betonblandinger til produkter såsom hule blokke, massive blokke, belægningsblokke og kantsten.

3. Hvorfor er et hærdningssystem vigtigt ved fremstilling af betonblokke?

Hærdning gør det muligt for nystøbte betonprodukter at udvikle den nødvendige styrke og holdbarhed under passende forhold. Et korrekt konfigureret hærdesystem styrer også produktopbevaring, pallecirkulation og bevægelsen af ​​grønne og hærdede blokke gennem produktionslinjen.

4. Har hver betonblokproduktionslinje brug for automatisk pallehåndtering og kuberingssystemer?

Ikke nødvendigvis. Mindre eller halvautomatiske anlæg kan bruge manuel eller gaffeltruck-baseret håndtering. Større automatiserede faciliteter inkorporerer ofte automatiske pallefremføringer, transportører, hærdningsoverførselssystemer, kuber og pakkeudstyr for at reducere manuel håndtering og koordinere produktbevægelser.

5. Hvordan vælger jeg den rigtige automatiske betonblokproduktionslinje?

Start med at definere dine målprodukter, påkrævet produktionsoutput, tilgængelige råmaterialer, fabrikslayout og automatiseringskrav. Evaluer derefter kapaciteten af ​​hvert produktionstrin, inklusive batching, blanding, formning, pallecirkulation, hærdning og terninger. Den komplette konfiguration bør matche dine driftskrav i stedet for at stole på den nominelle kapacitet af hovedmaskinen alene.

Relaterede nyheder
Efterlad mig en besked
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere